
Надежность современных систем централизованного теплоснабжения напрямую зависит от технологии «труба в трубе». Использование стальных труб и фасонных изделий в заводской теплоизоляции из пенополиуретана (ППУ) позволяет снизить теплопотери до минимума и продлить срок службы теплосетей до 30 лет и более.
Однако достичь таких показателей можно только при строгом соблюдении стандартов. Главным нормативным документом в РФ и СНГ, регламентирующим этот процесс, является ГОСТ 30732-2020. В этой статье мы разберем ключевые требования к производству, сырью и контролю качества готовых изделий.
Архитектура изделия: от сырья до готовой конструкции
Труба в ППУ-изоляции — это монолитная трехслойная конструкция. Нарушение технологии на любом из этапов сборки приводит к преждевременному выходу трубопровода из строя.
- Подготовка стального основания
В качестве несущей основы используются новые бесшовные или электросварные стальные трубы. Наличие ржавчины, окалины, следов масла или влаги на поверхности стали перед заливкой пенополиуретана (ППУ) — главный враг долговечности.
Требование: Обязательная дробеструйная или дробеметная обработка внешней поверхности до степени очистки не менее 2 (по ГОСТ 9.402). Это создает необходимую шероховатость для максимального сцепления (адгезии) ППУ со сталью.
- Защитная оболочка
Тип оболочки выбирается исходя из способа прокладки трассы:
Полиэтилен (ПЭ): Применяется для подземной (бесканальной) прокладки. Полиэтилен должен быть гладким, без видимых дефектов.
Оцинкованная сталь (ОЦ): Защищает трубы при надземной прокладке от ультрафиолета и механических повреждений. Класс цинкового покрытия должен быть не ниже 1-го по ГОСТ 14918.
- Пенополиуретан (ППУ)
Для теплоизоляции применяются жесткие озонобезопасные ППУ-системы.
- Система СОДК
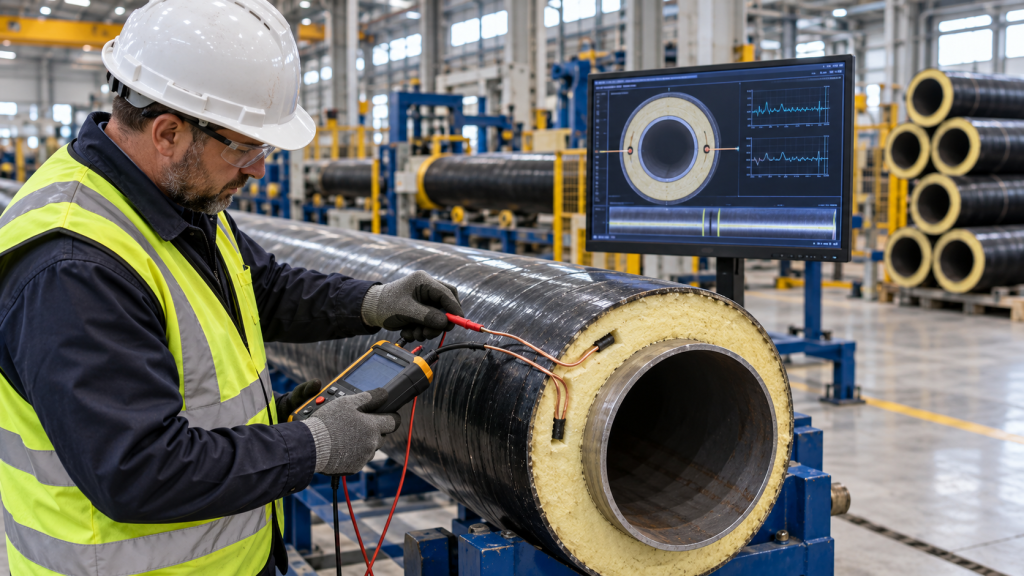
Важнейший элемент внутреннего контура — медные проводники системы оперативного дистанционного контроля (СОДК). Они укладываются вдоль всей трубы на специальных центрирующих опорах (центраторах) и позволяют дистанционно обнаруживать места увлажнения изоляции в случае протечки.
Ключевые параметры качества: чек-лист ОТК
Готовая продукция оценивается по жестким физико-механическим параметрам. Отдел технического контроля (ОТК) проводит испытания не ранее чем через 24 часа после заливки ППУ, когда полимер полностью завершил процесс вспенивания.
|
Физико-механический показатель |
Норма по ГОСТ 30732-2020 |
Почему это важно? |
|
Плотность ППУ в слое |
Не менее 60 кг/м³ |
Обеспечивает стабильность теплопроводности, устойчивость к нагрузкам, гидроизоляция и защиту от коррозии. |
|
Прочность при сжатии (при 10%-й деформации) |
Не менее 0,3 МПа |
Предотвращает деформацию и сплющивание изоляции. |
|
Водопоглощение (при кипячении 90 мин.) |
Не более 10% по объему |
Защищает стальную трубу от коррозии при микротрещинах в оболочке. |
|
Прочность сдвига в осевом направлении (адгезия) |
Не менее 0,12 МПа (при 23 °C) |
Гарантирует, что при температурных расширениях труба и изоляция будут двигаться как единое целое. |
Важный нюанс: Особое внимание уделяется краям изделий. Длина неизолированных концов стальных труб должна составлять 150 мм (для диаметров до 219 мм) или 210 мм (для диаметров от 273 мм и выше), чтобы обеспечить удобство и безопасность проведения сварочных работ на трассе.
Производство фасонных изделий: зона повышенной ответственности
Отводы, тройники, переходы, элементы с кабелем вывода и неподвижные опоры испытывают максимальные механические и гидравлические нагрузки во время эксплуатации теплосети. К их производству предъявляются повышенные требования:
- 100% неразрушающий контроль сварных швов. До момента нанесения теплоизоляции все сварные стыки стальных заготовок фасонных изделий обязаны пройти ультразвуковое (УЗК) или радиографическое (РК) исследование. Малейшие раковины или микротрещины недопустимы.
- Герметичность защитного кожуха. Оболочка фасонных изделий собираются из сегментов с помощью экструзионной сварки. Перед заливкой пенополиуретана герметичность швов ПЭ-оболочки проверяется избыточным давлением воздуха.
3.Усиление конструкции. Толщина стенок стальных деталей фасонных изделий зачастую превышает толщину стенок прямых труб, что закладывается на этапе проектирования для компенсации нагрузок.
Заключение
Выпуск качественных труб и фасонных изделий в ППУ-изоляции — это высокотехнологичный процесс, требующий сертифицированного сырья, современного оборудования и постоянного лабораторного контроля. Игнорирование требований ГОСТ 30732-2020 ведет к ускоренной коррозии, снижению энергоэффективности сетей и авариям на теплотрассах. Выбирая поставщика, всегда запрашивайте паспорта качества на конкретную партию изделий и протоколы периодических испытаний пенополиуретана.